


Введение в катушку из алюминиевого сплава 5052
Сплав 5052 обладает хорошей коррозионной стойкостью, низкой прочностью, высокой пластичностью, отличной формуемостью и отличными сварочными характеристиками.
Mg является основным элементом в сплаве 5052, который обеспечивает эффект упрочнения твердого раствора, что повышает скорость деформационного упрочнения алюминия, а также обеспечивает кажущееся деформационное упрочнение. Частичное растворение Mn в матрице позволяет повысить температуру рекристаллизации, улучшить коррозионную стойкость и исключить сварочные разрушения. Cr и Mn производят тот же эффект. Ти может помочь улучшить структуру гипса. Основными примесями являются Fe и Si, которые следует регулировать.
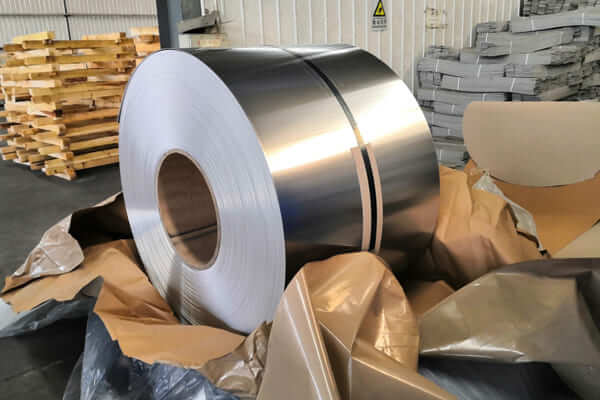
Метод изготовления катушки из алюминиевого сплава 5052
Сплавы 5052 обычно используются в нефтехимическом оборудовании, судах и транспортном оборудовании. Исследован процесс отжига рулонов в состояниях O и H24, изготовленных из больших слитков алюминиевого сплава 5052, и разработана подходящая система процесса отжига для рулонов алюминиевого сплава 5052 для производства качественной продукции, соответствующей стандартам.
| Характер | Толщина/мм | R м/ (Н*мм- 2) | R p0. 2/( Н*мм- 2) | A/% |
| O | 0.5~1.3 | 170~215 | Больше или равно 65 | Больше или равно 17 |
| 1.3~4.0 | 170~215 | Больше или равно 65 | Больше или равно 19 | |
| H24 | 0.5~1.3 | 235~258 | Больше или равно 180 | Больше или равно 6 |
| 1.3~4.0 | 235~258 | Больше или равно 180 | Больше или равно 4 |

Испытание на отжиг пластины из алюминиевого сплава 5052, его результаты и анализ
Процедура изготовления испытательного материала для катушек из алюминиевого сплава 5052 следующая: размер слитка составляет 300x1240x3800 мм после выравнивания огня в плавильно-литейном цехе, двустороннего -фрезерования и прессования в нагревательной печи для нагрева металла до 480–520 градусов для горячей прокатки, горяче-катаного листа. Толщина горячей намотки 8,0 мм, прокатка на стане холодной прокатки 1 градус, готовая пластина толщиной 2,0 мм, рулон отжигается в печи отжига емкостью 40 тонн, выпрямляется на поперечной -ножнице и разрезается по ширине и длине готового продукта.
Среди них лабораторно-отожженные образцы вырезаются из холоднокатаных рулонов до толщины готового листа, а в лаборатории проводится испытание на отжиг для определения соответствующего диапазона температур отжига и времени выдержки отжига для листа. Результаты испытаний на отжиг образцов, вырезанных из рулонов алюминиевого сплава 5052 в лаборатории, показывают, что при одинаковом времени отжига и выдержки характеристики пластины стабильно меняются в диапазоне температур отжига 100–250 градусов. Поскольку температура колеблется от 250 до 320 градусов, предел прочности и предел текучести быстро уменьшаются, а удлинение резко увеличивается. Это демонстрирует, что когда температура отжига колеблется от 100 до 250 градусов, пластина находится на стадии восстановления, при этом внутренняя структура просто претерпевает полигонализацию и слияние субзерен, что приводит к плавным изменениям характеристик. Когда температура отжига изменяется от 250 до 320 градусов, внутренняя структура пластины переходит от частичной к полной рекристаллизации. Когда температура отжига превышает 320 градусов, значения предела прочности, предела текучести и удлинения остаются относительно постоянными. Рулон из алюминиевого сплава 5052 в состоянии H24 имеет температуру отжига металла от 240 до 250 градусов и время выдержки 1,0 часа, согласно данным отжига испытуемого материала 5052. Катушка в состоянии O имеет температуру отжига металла от 340 до 350 градусов и время выдержки 1,0 часа.
Процесс закалки алюминиевого сплава 5052
(1) Параметры процесса отжига для катушек из алюминиевого сплава 5052: состояние H24, температура отжига от 240 до 250 градусов, сохранение тепла 1,0 часа; Состояние O, температура отжига от 340 до 350 градусов, сохранение тепла 1,0 часа.
(2) Рулон из алюминиевого сплава 5052, изготовленный с использованием вышеупомянутой технологии, имеет стабильные механические свойства, которые соответствуют и превышают заявленные значения технического стандарта GB/T3880-1997 для листов из алюминиевого сплава 5052.


