


Процесс-пассивации-поверхности-из-алюминиевого сплава 5052.pdf
Алюминиевый сплав, цветной металл с хорошими общими качествами, широко используется в аэрокосмической, строительной, автомобильной, механическом оборудовании и других отраслях промышленности.
Поскольку алюминиевый сплав 5052 легкий и свариваемый, он обычно используется при производстве автомобильных топливных баков из алюминиевого сплава, резервуаров для хранения газа, рабочих платформ и других элементов в автомобилестроении. Однако стандартный электродный потенциал алюминиевого сплава низок, и микро-коррозия аккумуляторов легко возникает во влажной среде (особенно во влажной среде, содержащей хлор-), что снижает коррозионную стойкость материалов из алюминиевых сплавов и отрицательно влияет на срок их службы и инженерное применение. Оказывают значительное негативное влияние.
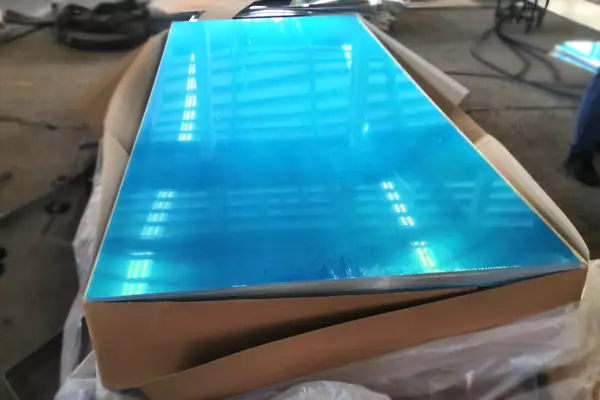
Лист алюминиевого сплава 5052 с синей пленкой
Распространенные методы защиты от коррозии алюминиевых сплавов включают электрохимическую обработку поверхности и химическую обработку. Среди них электрохимическая обработка поверхности алюминиевого сплава имеет недостаток, связанный со сложностью оборудования и высокой стоимостью, тогда как химическая пассивация стала популярной в последние годы из-за ее низкой стоимости и эффективности. приложение.
Для алюминиевого сплава 5052, материала для наружной отделки автомобилей, по-прежнему важно найти простой, недорогой-и экологически безопасный процесс коррозионной пассивации.
Пассивация шестивалентным хромом является наиболее эффективной и часто используемой химической пассивацией. Однако шестивалентный хром опасен и канцерогенен, и его все чаще запрещают во многих странах. Исследователи разработали технологии замены шестивалентного хрома, такие как пассивация солями редкоземельных металлов, молибдатная пассивация, силикатная пассивация и пассивация солями трехвалентного хрома, среди которых механизм образования пленки -шестивалентного хрома одинаков и не-токсичен. Пассивация солями трехвалентного хрома работает хорошо и, вероятно, заменит пассивацию шестивалентной солью.
Хотя предыдущие исследования по пассивации трехвалентным хромом проводились на алюминиевых сплавах, ключевые внешние части автомобилей из алюминиевых сплавов предъявляют более высокие требования к коррозионной стойкости, а трехвалентный хром пригоден для добавления органических комплексообразователей в схему цветовой пассивации. В результате, на основе предыдущих исследований, в данной работе выбран метод химической пассивации солью сульфата хрома, обладающий исследовательским потенциалом, используется добавка активатора для улучшения качества пленки, оптимизируются параметры процесса пассивации и, наконец, успешно разрабатывается приложение. На основе метода пассивации трехвалентным хромом алюминиевого сплава 5052 созданный пассивирующий слой является непрерывным и однородным серебристо-белого цвета, однородным по цвету, высоким глянцем, превосходной коррозионной стойкостью, не-не загрязняет окружающую среду и имеет многообещающее будущее использование.
Пассивация сульфатом хрома
| ρ[Кр2(SO4)3]/ Оценка теста |
ρ( K2ЗрФ6 ) / т/мин |
||
| ( g·L-1 ) | ( g·L-1 ) | ||
| 1 | 1.0 | 2.5 | 4 |
| 2 | 3.0 | 2.5 | 4 |
| 3 | 5.0 | 2.5 | 4 |
| 4 5 |
7.0 5.0 |
2.5 1.0 |
4 4 |
| 6 | 5.0 | 4.0 | 4 |
| 7 | 5.0 | 5.5 | 4 |
| 8 | 5.0 | 2.5 | 1 |
| 9 | 5.0 | 2.5 | 2 |
| 10 | 5.0 | 2.5 | 3 |
Тестирование производительности пассивированных поверхностей
Экстерьер
Основываясь на требованиях к внешнему виду внешних деталей автомобиля, визуально проверьте формирование пассивационной пленки на предмет изменения внешнего вида, непрерывности и однородности пленки и полностью оцените качество внешнего вида пассивационной пленки.
Испытание на нейтральный солевой туман
Метод испытания в нейтральном солевом тумане (тест NSS), описанный в GB/T10125-2012, используется для оценки 240-часовой устойчивости к коррозии в солевом тумане косметических деталей автомобильного алюминиевого сплава, как указано производителем. Реактив содержит 5% раствор NaCl (массовая доля), с pH 6,5-7,2. Камера насыщенного давления имеет давление 70–170 кПа, скорость осаждения соляного тумана 1–2 мл/ч на площадь 80 см² и испытательный образец, ориентированный под углом 20 градусов по вертикали.
Температуру испытательной камеры поддерживают на уровне (35±2) градусов, распыление продолжают в течение 10 дней. В конце испытания промойте поверхность готового изделия водой и мягкой щеткой, высушите ее, сделайте снимки цифровой камерой, наблюдайте за коррозией испытуемого образца и в соответствии с GB/T12335-1990 «Металлическое покрытие является анодным по отношению к подложке после испытания на коррозию покрытия». «Рейтинг образца» путем расчета площади коррозии для оценки степени коррозионных дефектов на внешнем виде поверхности образца.
Испытание на падение медного купороса
Для оценки коррозионной стойкости пассивирующих пленок из алюминиевых сплавов использовались испытания на падение с медным купоросом. Коррозионный раствор сульфата меди содержит 41 г/л сульфата меди, 35 г/л NaCl и 13 мл/л HCl. В ходе испытания с помощью пипетки нанесите каплю коррозионного раствора сульфата меди на поверхность образца при комнатной температуре, затем исследуйте изменение цвета капли, которая меняется с небесно-голубого на черный, и зафиксируйте время изменения цвета. Выборочный тест для каждого образца берет среднее значение данных из пяти разных регионов. Продолжительность времени может отражать как преимущества, так и недостатки коррозионной стойкости пассивирующей пленки.
Факторы, влияющие на эффект пассивации
Влияние концентрации сульфата хрома на пассивную пленку
В тесте на пассивацию сульфат хрома, пленкообразующий материал-, влияет на стойкость поверхности к коррозии, изменяя состав и структуру конверсионной пленки.
Макроскопическая морфология образца алюминиевого сплава.
Хорошее качество пленкообразования-определяется совместимостью сульфата хрома и поверхностно-активного вещества. Из-за повышенной концентрации сульфата хрома и недостаточного количества ПАВ K₂ZrF₆ поверхностная активность снижается, поэтому связь пленкообразующих молекул с матрицей ослабляется, что приводит к пассивации. Формирование пленки неполное, ее качество ухудшается, что делает пленку более прочной. Коррозия уменьшается.
Влияние концентрации фторцирконата калия на пассивную пленку
K₂ZrF₆ служит поверхностно--активным компонентом пассивирующего раствора, и его концентрация оказывает существенное влияние на качество пленки. В тесте на пассивацию основной функцией фторцирконата калия является снижение поверхностного натяжения алюминиевого сплава, активация поверхности сплава, содействие полной реакции сульфата хрома и подложки с образованием однородного и плотного покрытия, а также повышение коррозионной стойкости.
Влияние времени пассивации на пассивационную пленку
Время пассивации в первую очередь влияет на толщину конверсионной пленки, а в промышленных условиях адекватное время пассивации может сократить расходы и сохранить ресурсы.
Время стекания с пластины для образцов из алюминиевого сплава с течением времени.
Краткое описание процесса пассивации алюминиевого сплава 5052
1) На основании образца алюминиевого сплава 5052 лучшими условиями химической пассивации сульфата хрома являются сульфат хрома 1,0 г/л, фторцирконат калия 2,5 г/л, время пассивации 3 минуты. пассивация, приготовленная в этих условиях. Поверхность пленки имеет высокий блеск, равномерный цвет и высокую коррозионную стойкость, что делает ее пригодной для 240-часового солевого тумана.
(2) В тесте на пассивацию сульфатом хрома сульфат хрома как пленкообразующий агент-в первую очередь влияет на состав и структуру конверсионной пленки, в результате чего поверхность алюминиевого сплава становится пассивированной. Его концентрация должна соответствовать концентрации активатора — фторцирконата калия. Если концентрация хрома слишком высока, коррозионная стойкость пассивирующего покрытия будет нарушена. Основная роль фторцирконата калия заключается в уменьшении поверхностного натяжения алюминиевого сплава, активации его поверхности и обеспечении полной реакции сульфата хрома и матрицы. Концентрация фторцирконата калия недостаточна для достижения своей цели.
(3) Время пассивации в первую очередь влияет на толщину пассивационной пленки и степень реакции пассивации. Если продолжительность слишком коротка, реакция будет недостаточной, что приведет к ухудшению качества формирования пленки-; если время слишком велико, пленка будет слишком толстой, что повлияет на качество внешнего вида, например на цвет поверхности, и приведет к потере ресурсов.


